欢迎来张家港市纯源机械有限公司-出色的饮料机械制造商!精于饮料机械,装箱机,码垛机的研发制造及饮料生产线整合服务的出色厂家。

灌装机在生产过程中,如果出现同一批瓶子液位高低不一致、灌装量偏差较大的情况,需要结合设备的使用状态进行检查。根据纯源饮料灌装设备的实际应用,这类问题通常可以从灌装阀、O型圈等密封件、回气管以及瓶口与阀口的密封状态入手。新设备和已经使用一段时间的设备,排查重点也有所不同。
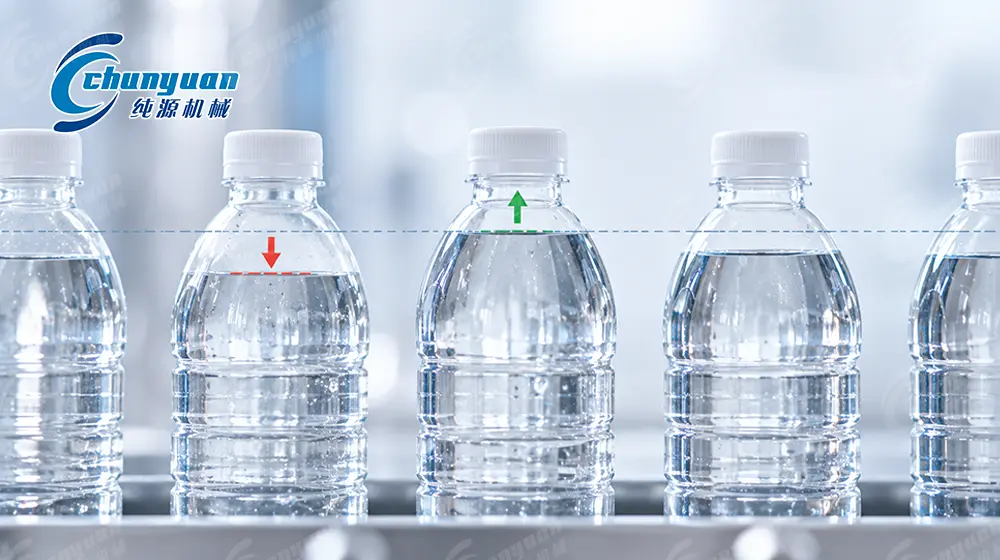
新灌装机在安装调试阶段出现液位不正或灌装量偏差,可以先连续观察一批灌装后的瓶子,判断问题是否集中在固定的几个阀位。
如果每次都是相同位置出现异常,可以记录对应阀号,再检查灌装阀内部的O型圈及其他密封件,确认是否存在安装不到位、变形或损坏等情况。新机器刚投入使用就持续出现明显偏差时,可以记录异常阀号和现场灌装情况,联系灌装设备厂家协助检查。
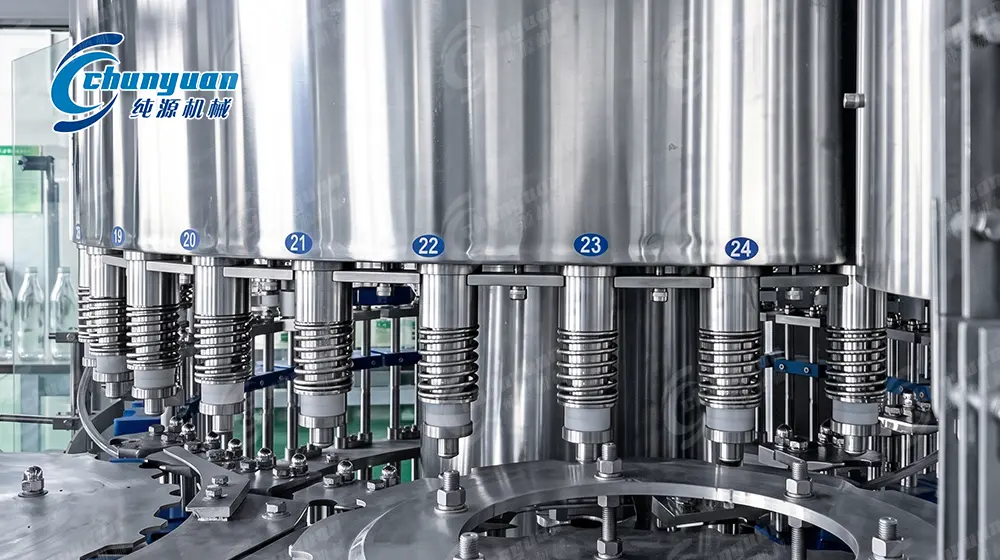
设备运行一段时间以后,灌装阀内部的O型圈及其他密封件可能出现磨损或老化。如果灌装阀存在漏气、定位不准等情况,就可能影响正常灌装,使瓶内液位出现偏差。
检查时可以重点查看O型圈有没有老化、变形、开裂或破损。如果已经影响正常密封,应根据设备规格更换相应的易损件,并在更换完成后重新试灌。
灌装过程中,液体进入瓶内的同时需要保持正常回气。如果回气管堵塞,或者内部存在残液、杂质,回气不畅就可能影响正常灌装。
现场检查时,可以查看回气管及相关通道是否畅通,有没有残液或杂质造成堵塞。发现异常后及时清理,再重新进行试灌,观察瓶内液位是否恢复正常。
瓶口与灌装阀口之间如果密封不严,也可能出现漏气,从而影响灌装状态。除了检查灌装阀本身,还需要观察瓶子进入灌装位置后是否到位,以及阀口密封垫是否存在磨损。
特别是在更换瓶型或瓶口规格以后出现灌装偏差,需要检查瓶口尺寸、瓶子定位以及阀口密封情况,确认瓶口与灌装阀之间能够正常配合。
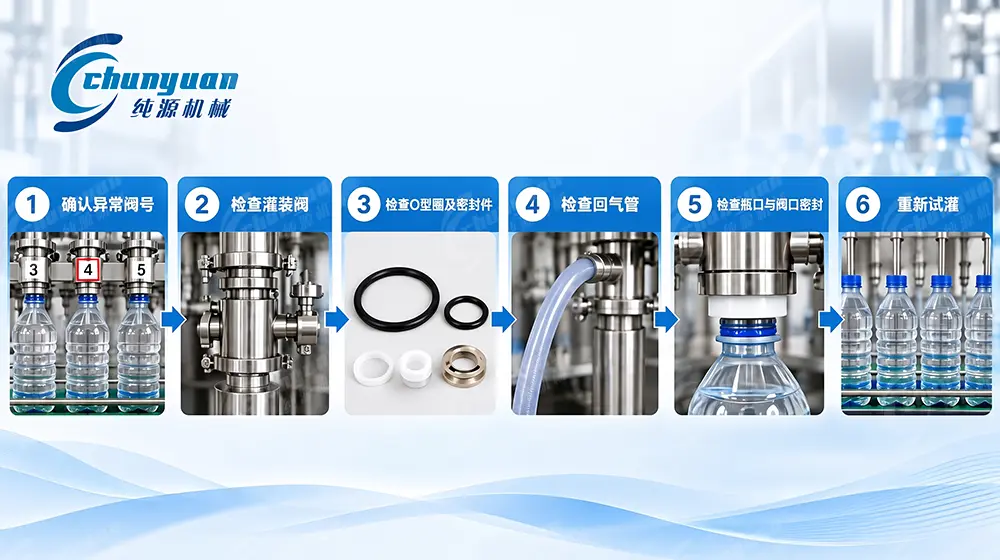
出现灌装量偏差后,可以先确认问题是否集中在固定阀位,再根据实际情况逐项检查。现场排查可以参考以下顺序:
确认异常阀号 → 检查灌装阀 → 检查O型圈及密封件 → 检查回气管 → 检查瓶口与阀口密封 → 重新试灌
如果只有个别阀位反复出现液位异常,可以重点检查对应灌装阀;如果多个阀位同时出现类似情况,还需要结合瓶型、回气情况以及设备运行状态进一步判断。检查完成后重新试灌,连续观察液位是否恢复正常。
A: 常见检查方向包括灌装阀漏气、O型圈及其他密封件老化或损坏、回气管堵塞,以及瓶口与阀口密封不严等。
A: 先观察异常是否集中在固定阀位。如果位置固定,可以记录对应阀号,再检查灌装阀及内部密封件。
A: 回气不畅可能影响正常灌装。可以检查回气管及相关通道是否存在残液或杂质,清理完成后重新试灌。
A: 更换完成后需要重新试灌,并连续观察对应阀位的液位情况,确认灌装状态是否恢复正常。


